双碳目标进入全面落实阶段,煤化工行业绿色转型已到关键攻坚期。作为行业大宗固废,气化渣传统堆填方式弊端日益凸显——不仅大量占用土地,更存在渗滤液渗漏与扬尘扩散等环境隐患。推动气化渣实现无害化、稳定化处置,并打通资源化利用路径,已成为煤化工企业减污降碳的必由之路。
行业痛点:传统脱水难以满足无害化标准
气化渣粒度细、粘度高,传统脱水设备效率低下,出料含水率普遍处于40%-60%区间,难以达到资源化利用的基本要求。高含水率不仅导致运输处置成本居高不下,更存在渗滤液二次污染的风险,使企业面临环保与成本的双重压力。
技术核心:智能变腔实现深度脱水与稳定化
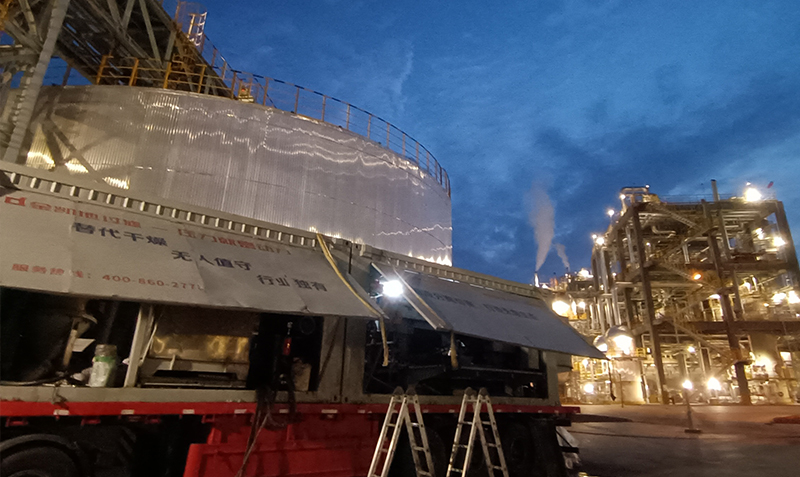
针对气化渣特性,金凯地智能变腔压榨机采用独创的智能变腔技术,可根据物料状态实时调节腔体结构与压榨参数,系统工作压力最高可达20MPa,实现对结合水的深度脱除。实际工程数据显示,该设备可将气化渣含水率稳定控制在30%以下,形成的固态饼块致密稳定,无渗滤液风险,从根本上实现无害化处置。
智能运维:全自动运行保障高效稳定
设备配备全自动控制系统,从进料、压榨到卸料实现全程无人值守。系统实时监控运行参数并自动优化,确保处理效果稳定可靠。在西北某煤制甲醇项目中,设备连续运行将气化渣含水率控制在28%以下;西南某项目则实现了22%左右的低含水率指标,运行稳定性得到充分验证。
资源转化:减量减排与价值提升并重
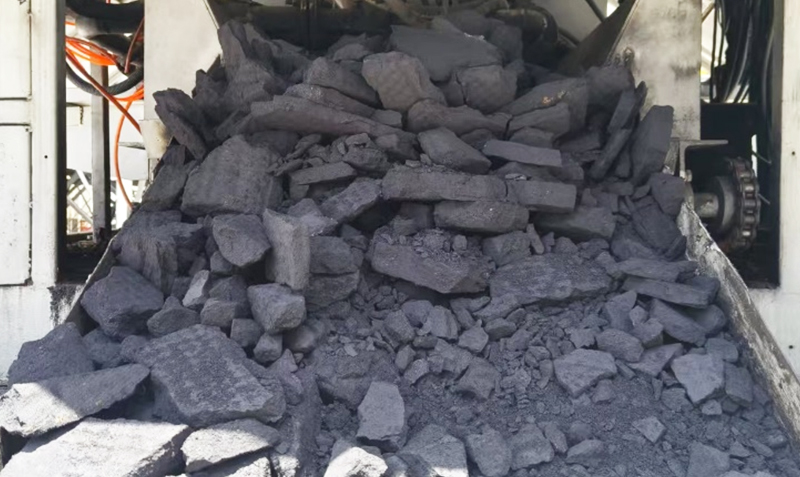
深度脱水带来显著的减容效果,直接降低运输与处置成本。同时,脱水后的气化渣具备良好的资源化特性,已成功应用于电厂掺烧、水泥建材原料、路基材料等多个领域。例如华东某基地将处理后滤饼用于锅炉掺烧,陕西某企业将其加工为路基材料,实现了"以废代资"的循环利用,在减少原生资源消耗的同时创造了经济价值。
节能设计:全生命周期降本增效
设备采用优化动力系统与高强度结构设计,在保证长期稳定运行的同时,单位能耗较传统设备降低30%以上。经多个项目验证,设备在全生命周期内展现出显著的节能效益与成本优势。
金凯地智能变腔压榨机已在多个煤化工项目中成功应用,其安全可靠、智能高效的特点,不仅解决了气化渣处置难题,更为企业实现减污降碳、资源循环提供了完整解决方案,是煤化工行业绿色转型的可靠技术支撑。

