金凯地深耕固液分离领域二十年,作为领先的智能固液分离装备制造商与循环经济解决方案服务商,始终致力于固废的减量化、无害化与资源化处理,为全球客户提供优质、高效、节能、安全、绿色的过滤设备及整体解决方案。我们以持续的技术创新,驱动行业变革,为客户提供覆盖固废减容、减量与资源化处理的全流程价值服务。
针对传统压滤设备能耗高、效率低、滤饼含水率高等行业痛点,我们依托自主研发的超高压压滤(20MPa)与智能变腔核心技术,成功将滤饼含水率从80%-97%大幅降至12%-50%,并显著减少药剂使用、提升处理效率、降低综合能耗,打造出真正具有全球竞争力的智能固液分离解决方案。
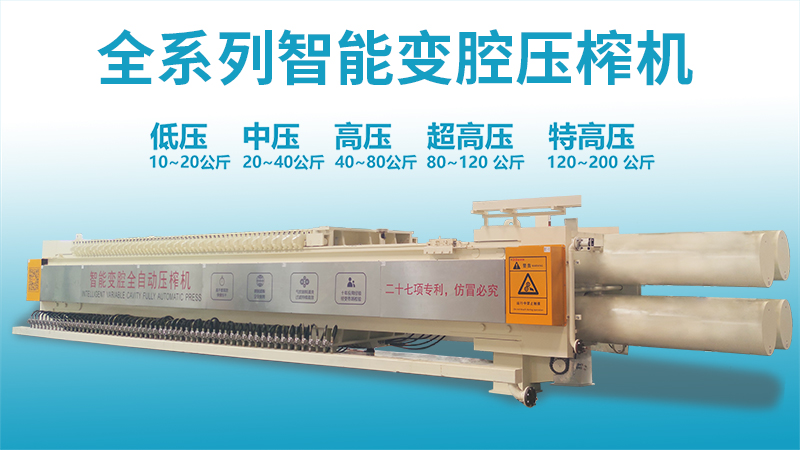
▉▎核心技术优势
● 智能变腔:动态调节压力、时间与腔深,实现5-10cm超厚滤饼稳定成型,灵活适配多样物料与工艺。
● 超高压榨:专利液压结构优化压力传导,20MPa超高压突破行业极限,实现深度脱水与干化。
● 智能运维:支持无人值守全自动运行,实时监控与智能决策系统有效降低运维成本。
● 高效节能:梯级驱水技术结合精准压力匹配,使综合能耗较传统设备降低,践行绿色生产。
公司已累计获得170余项专利,并荣获“省级科技奖”“中国专利奖”“国货之光”“广东知名品牌”“细分行业龙头企业”等多项荣誉,设备性能经部级认证达到国际领先水平。
我们的产品与解决方案广泛应用于市政污泥、矿山尾矿、化工废渣、油泥、煤矿煤泥、煤化工气化渣等复杂固废处理场景,以及工业精细化过滤脱水领域,至今已为全球10000+企业提供可靠服务,助力客户实现固废的减量化、无害化与资源化,持续推动环境与经济的协同发展。
金凯地价值主张:让每一份固废都创造价值。我们致力于构建“深度脱水→资源化利用→产业循环”的生态闭环,践行“有限资源,无限循环”的绿色发展理念。

